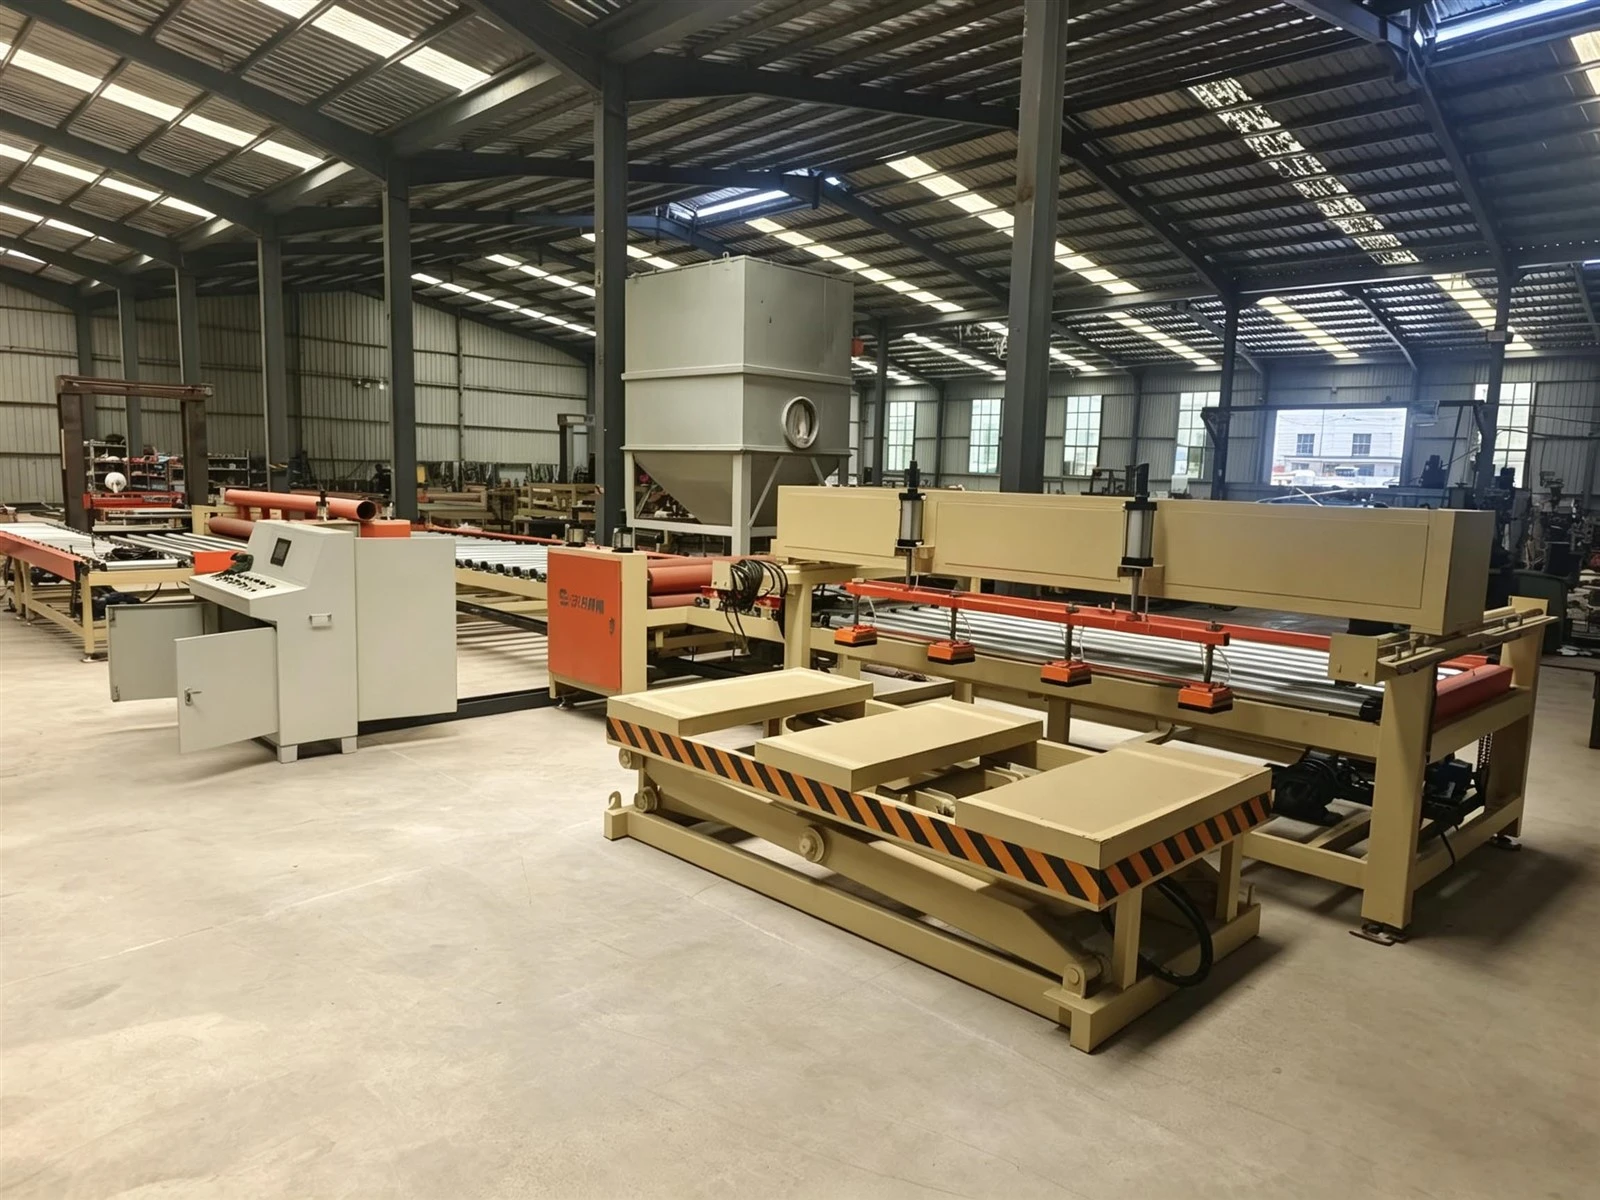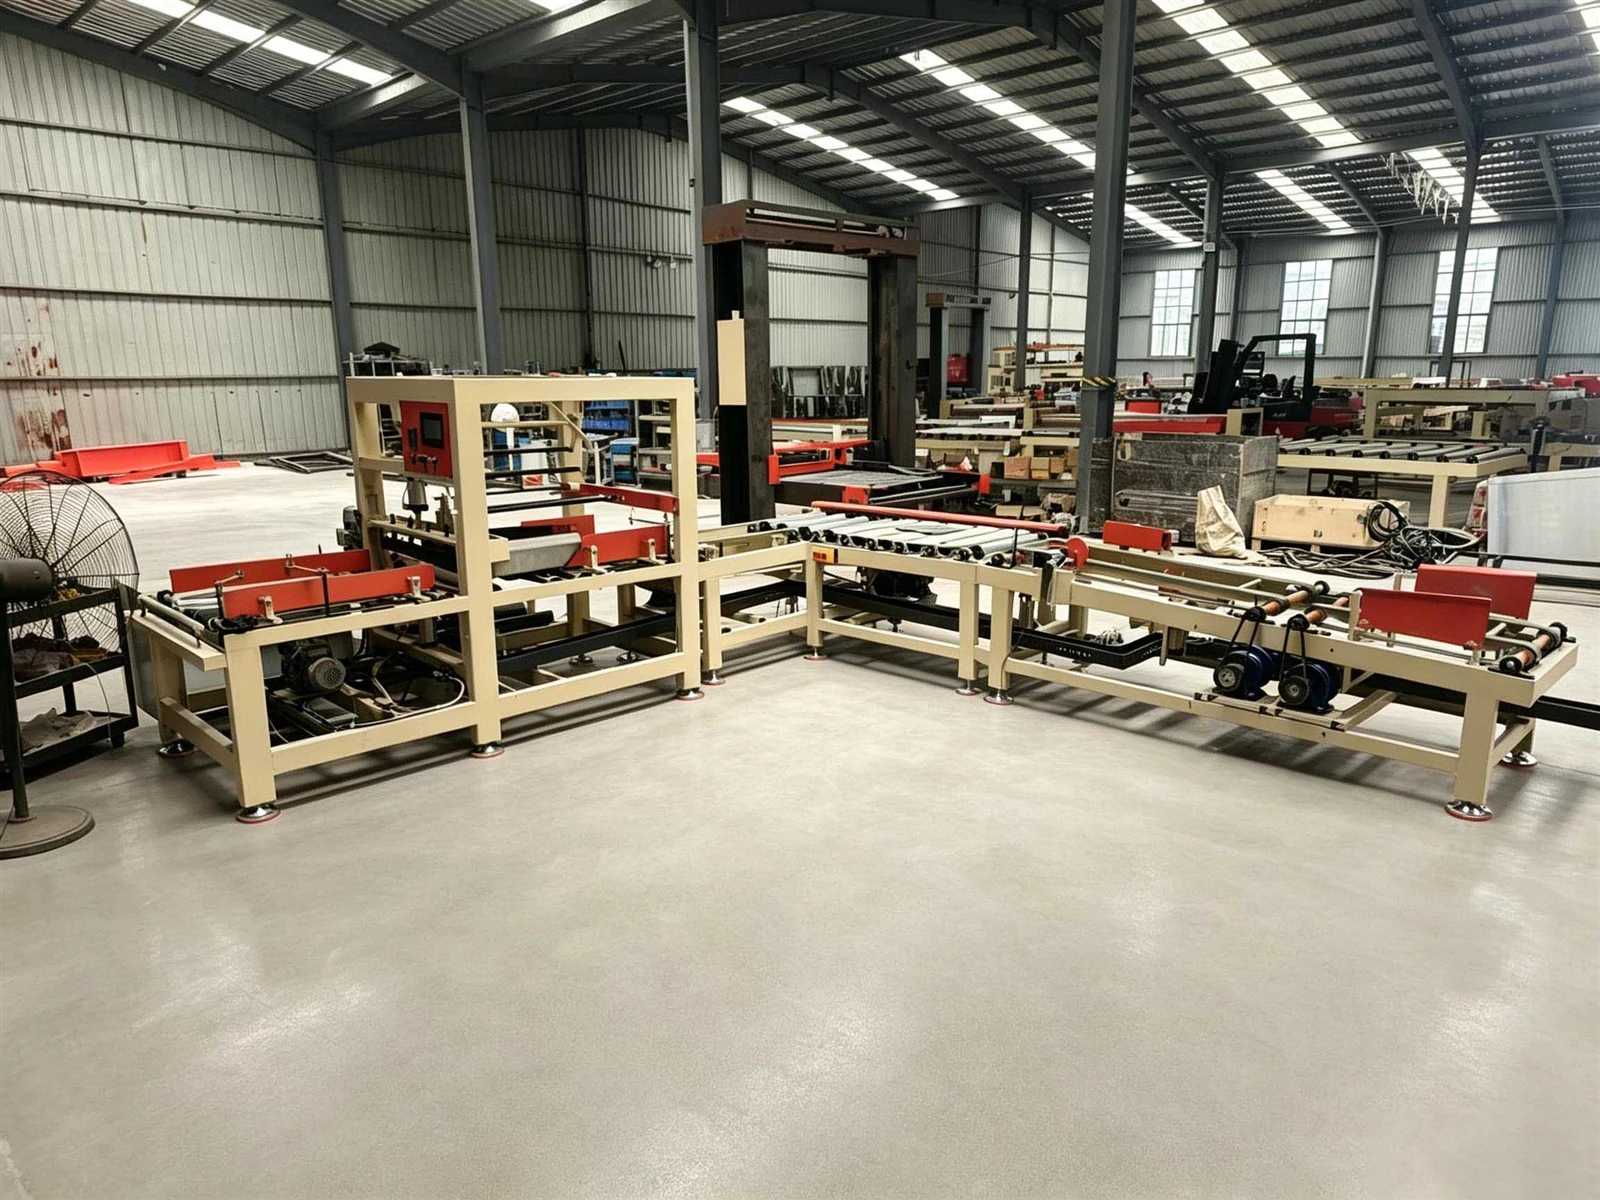
İmalatında600x600mm PVC lamine alçı tavan döşemeleriTutarlı yüzey pürüzsüzlüğünü ve temiz kesme kenarlarını korumak, pazar payını kazanmak için kritik öneme sahiptir. PVC filmin altındaki hava kabarcıkları, nemli iklimlerde kenar katmanlarının ayrılması veya yontulmuş alçı köşeleri gibi küçük kusurlar bile müşteri şikayetlerine ve partilerin reddedilmesine neden olabilir.
Yıllar süren saha devreye alma deneyimimize dayanarak600x600 PVC Alçı Tavan Üretim EkipmanlarıMühendislik ekibimiz en önemli 4 üretim hatasını, bunların temel nedenlerini ve pratik çözümlerini özetledi.
1. PVC Filmin Altında Hava Kabarcıkları ve Kabarcıklanma
Sorun:Laminasyondan kısa bir süre sonra dekoratif PVC yüzeyinde küçük hava cepleri veya düzensiz kabarcıklar görünüyor.
Kök Nedenler:
Ham levha yüzeyinde kalan alçı tozu tutkalın doğrudan temasını engeller.
Düzensiz tutkal kaplaması veya yetersiz baskı silindiri basıncı.
Uygun olmayan film gerilimi nedeniyle PVC film ile levha arasında sıkışmış hava.
Çözümler:
Toz Gidermeyi Yükseltme:Levha yapıştırma istasyonuna girmeden önce çift fırçalı rulo temizleyicinin ve endüstriyel toz toplayıcının tam emme gücünde çalıştığından emin olun.
Tutkal Silindirlerini Kalibre Edin:Eşit bir tutkal kalınlığı sağlamak için ölçüm silindiri ile aplikatör silindiri arasındaki boşluğu kontrol edin (tipik olarak35–50 g/m²).
Pnömatik Basıncı Ayarlayın:Silikon presleme silindirleri üzerindeki hava basıncını artırın ve PVC film çözme milinin sabit manyetik toz fren gerilimine sahip olduğundan emin olun.
2. Kenar Soyma ve Delaminasyon (Özellikle Sıcak/Nemli İklimlerde)
Sorun:PVC dekoratif film veya arka alüminyum folyo, depolama veya kurulum sonrasında kenarlardan soyulmaya başlar.
Kök Nedenler:
Su bazlı yapıştırıcının katı içeriği düşük veya yapıştırıcının uygunsuz seyreltilmesi.
Düşük ortam atölye sıcaklığı, başlangıçtaki tutkal yapışkanlığını yavaşlatır.
Çözümler:
Yüksek Dereceli Yapıştırıcı Kullanın:En az %10 katı içeriğe sahip özel PVC'den alçıya su bazlı tutkal seçin.48%–52%. Suyla aşırı seyreltmekten kaçının.
Kızılötesi Ön Isıtmayı Kullanın:Yapıştırıcıyı hızlı bir şekilde aktive etmek ve kış veya nemli mevsimlerde bile anında yapışma sağlamak için presleme bölümünden önce IR ısıtma lambalarını açın.
3. 600×600mm Kesim Sırasında Kırılmış Kenarlar ve Çapaklar
Sorun:Büyük 1200×2400mm levhaları 600×600mm fayanslara keserken alçı kenarları pürüzlü, çatlak veya yırtılmış PVC film görünüyor.
Kök Nedenler:
Kör testere bıçakları veya yanlış diş profili.
Taşıma bandı ile çapraz kesici testere arasında senkronize olmayan hız.
Çözümler:
Uygun Testere Bıçaklarını Seçin:Ultra ince, yüksek yoğunluklu kullanınTCT (Tungsten Karbür Uçlu) alaşımlı testere bıçakları100 ila 120 dişli, özellikle lamine levhalar için tasarlanmıştır. Bıçakları düzenli olarak bileyin veya değiştirin.
Servo Senkronizasyonunu Kontrol Edin:Otomatik olarak600x600 PVC Alçı Tavan Üretim EkipmanlarıTesterenin tahtayı sürüklemeden temiz bir şekilde kesmesi için kodlayıcı ve servo izleme parametrelerinin uygun şekilde kalibre edildiğini doğrulayın.
4. Çapraz Boyut Sapması (Kare Dışı Döşemeler)
Sorun:Bitmiş döşemelerin boyutları yanlarda 600 mm'dir, ancak iki köşegen eşit değildir ve bu da T çubuklu tavan ızgaralarında montaj boşluklarına neden olur.
Kök Nedenler:
Yan kılavuz rayları gevşek veya aşınmış, bu da uzunlamasına kesim sırasında panelin eğilmesine neden oluyor.
Çözümler:
Her vardiyadan önce yan konumlandırma silindirlerini inceleyin ve sıkın.
Rutin haftalık bakım sırasında hassas bir çelik gönye kullanarak çapraz kesen portalın 90 derecelik kareliğini doğrulayın.
Üretim hattınızın en yüksek verimlilikte çalışmasını sağlamak için operatörlerin bu hızlı günlük rutini takip etmesi gerekir:
Vardiyadan önce:Toz toplama torbalarını temizleyin, hava kompresörü basıncını (0,6–0,8 MPa) kontrol edin ve testere bıçağının keskinliğini kontrol edin.
Vardiya sırasında:Tutkal viskozitesini izleyin ve her 500 parçada bir bitmiş karo köşegenlerini kontrol edin.
Vardiyadan sonra:Kurumuş tutkal oluşumunu önlemek için yapıştırma silindirlerini temiz suyla iyice yıkayın.